生物燃料为什么需要纤维素酶复配?多酶协同逻辑解析
发布于 2026年10月14日
分类:生物能源、工业生物技术、生物炼制、酶工程、发酵工程
生物燃料并不是单一燃料,也不是把植物原料放入发酵罐就能自然得到的产品。乙醇、生物柴油、可持续航空燃料前体以及其他生物基能量载体,可以对应不同原料、转化路径和产品标准。若把视角聚焦到木质纤维素生物燃料,核心任务是先打开植物细胞壁的复杂结构,再把纤维素和半纤维素转化为可利用糖,随后由微生物完成发酵,最终经过分离与精制形成目标产品。
这条路线看似是一串连续步骤,实际却是一个相互制约的系统。预处理改变底物结构,也可能产生影响酶和发酵微生物的组分;酶解提高糖释放,却可能受到产物抑制和底物可及性的限制;发酵方式决定糖化温度、时间和操作窗口;后端分离又会反过来影响前端浓度与能耗选择。因此,理解这类转化工艺的关键,是看清每个环节向下一个环节交付了什么。
木质纤维素生物燃料为什么先要理解原料结构
木质纤维素原料通常包含纤维素、半纤维素、木质素以及少量其他组分。纤维素链形成有序结构,半纤维素构成更为复杂的多糖网络,木质素则与多糖结构相互交织。不同农业剩余物、林业材料或其他生物质,在组分比例、结晶程度、孔隙、粒径和杂质方面并不相同,因而不能期待一套固定酶配方适用于全部原料。
预处理的目的不是直接完成所有转化,而是提高后续酶对多糖底物的接近机会。机械、物理化学或生物方法会以不同方式改变粒径、孔隙、木质素分布和半纤维素状态。评价预处理时,不应只看固体是否变得松散,还要观察糖损失、可发酵组分保留、洗涤需求以及可能影响后续步骤的抑制物。
这一步决定了酶解问题的具体形态。若纤维素暴露不足,继续增加酶量未必有效;若半纤维素仍覆盖在纤维表面,单独强化纤维素酶也可能受到限制;若预处理形成较多可溶性抑制组分,则酶解液进入发酵前可能需要调整。工艺开发应先用成分分析和底物表征定义原料状态,再讨论酶种与剂量。
MatwingsVenus®(晓鹜®)所覆盖的酶挖掘与蛋白质功能预测方向,可用于围绕特定预处理底物整理候选酶空间。输入应包括原料组分、预处理方式、希望切割的多糖键以及温度和酸碱度范围,输出可用于安排候选表达与实验筛选,但不能代替真实底物上的酶解数据。
生物燃料酶解工艺如何设计多酶协同
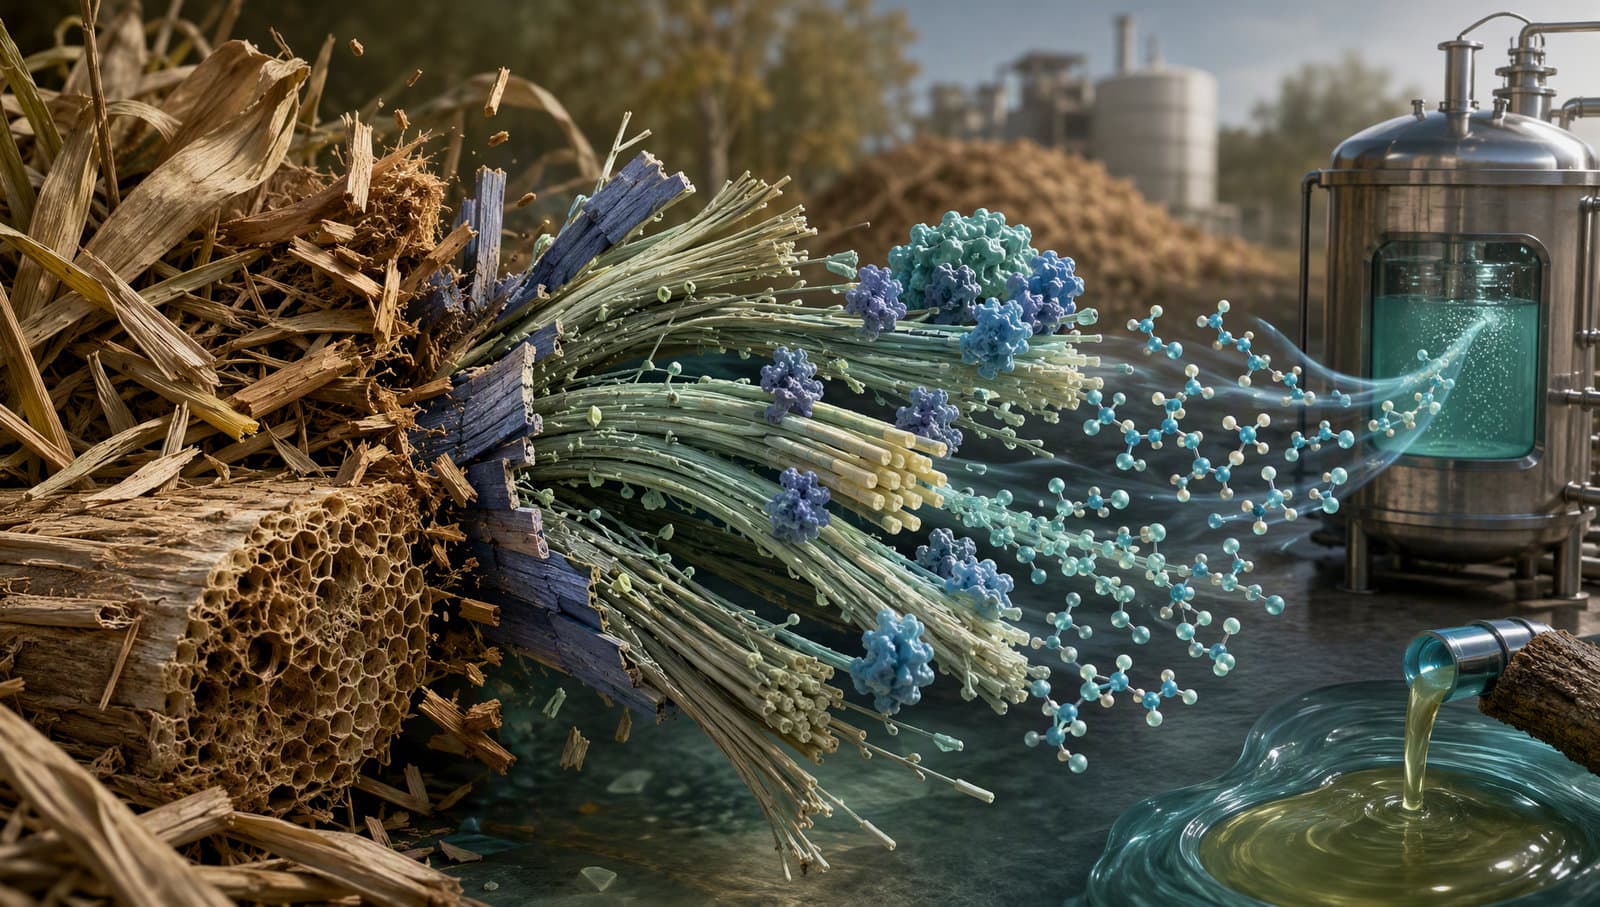
纤维素酶并非只有一种功能。内切葡聚糖酶可在纤维素链内部创造新的作用位置,外切相关酶从链端持续释放较短产物,β-葡萄糖苷酶进一步把可溶性片段转化为葡萄糖。半纤维素结构更复杂,可能需要木聚糖酶、甘露聚糖酶以及处理支链或取代基的辅助酶。不同酶共同作用,才可能逐步降低多糖网络的结构障碍。
所谓纤维素酶复配,并不是把酶种越多越好。合理组合要对应预处理后的剩余结构,同时考虑各酶的最适条件、稳定性、吸附行为和产物抑制。某个组分不足可能形成瓶颈,某个组分过量则可能增加成本却不再提升糖释放。配方优化需要比较总糖、单糖组成、残余固体和单位酶投入,而不是只测一种标准底物活性。
辅助蛋白和氧化型酶也可能进入特定底物的方案,但是否有价值取决于底物表面、供氧条件和与主酶系的兼容性。原料批次变化时,原本合适的比例也可能失衡。更稳妥的策略,是先用小型酶组合确定主要限制,再围绕瓶颈逐步增加候选,而不是一开始建立过大的配方矩阵。

纤维素酶复配协同释放可发酵糖
MatwingsVenus®(晓鹜®)的蛋白质设计、功能预测与蛋白质工程方向,可用于辅助候选发现、功能分析与变体优先级排序。这里的目标不是在计算阶段宣告最佳配方,而是为后续实验建立更清晰的筛选顺序。
酶解条件怎样影响可发酵糖释放
酶解反应需要同时考虑固体负载、酶用量、温度、酸碱度、混合、反应时间与产物积累。提高固体负载有利于获得更高糖浓度,却也可能提升黏度、降低混合效率并加重传质问题。延长时间可以继续释放糖,但酶活衰减、微生物污染风险和设备占用也会增加。单纯追求最高糖化率,未必等于获得最合适的生产方案。
取样与分析必须能够回答“糖从哪里来,又在哪里受阻”。除了葡萄糖,还应根据底物关注木糖等其他单糖,以及低聚糖、可溶性副产物和残余多糖。若糖释放在早期迅速上升后趋于平缓,需要区分酶失活、产物抑制、可及位点减少、非生产性吸附或混合不足。不同原因对应不同改进策略。
酶回收与重复使用常被视为降低投入的一种方向,但游离酶可能与固体、木质素或可溶性组分发生复杂作用。固定化也可能改善分离,却会引入新的传质与载体成本。是否回收,应结合残余活性、回收步骤、下一批底物适配和整体经济性进行判断。
工艺团队还要把酶解液视为发酵原料,而非只是一组糖浓度数据。酸碱度、盐分、残余酶、可溶性芳香组分和预处理副产物都会影响微生物。酶解优化因此需要提前加入发酵兼容性评价,避免前端糖释放增加、后端发酵表现却下降。
同步糖化发酵与分步工艺如何选择
分步糖化发酵把酶解和发酵放在不同阶段,便于分别设置条件、观察糖释放和发酵表现,也有利于定位问题。但可溶性糖在酶解阶段积累,可能影响酶反应;增加的设备和转移步骤也会带来时间与操作成本。
同步糖化发酵把糖释放和微生物消耗安排在同一体系中。及时消耗糖有机会缓解部分产物积累,但酶和发酵微生物的适宜温度、酸碱度及营养要求未必一致。此时工艺窗口通常是多方折中,而不是任何一个生物组分的最佳条件。接种时间、酶添加方式、固体负载和混合状态都需要协同设计。
整合生物加工更进一步,希望把酶生产、底物水解和发酵整合在一个体系或紧密流程中。这一思路可减少外加酶和单元操作的复杂度,但要求宿主或微生物组合同时具备酶分泌、底物利用、产物形成和过程耐受等能力。不同能力之间可能存在资源分配与条件兼容问题,因此仍是需要持续优化的工程方向。

生物燃料发酵连接糖化与产物分离
三种组织方式没有脱离场景的统一优劣。若项目处于早期,需要清楚定位酶解与发酵问题,分步方式更便于建立数据;若糖积累明显限制酶解,可评估同步方案;若目标是高度整合,则要确认宿主性能、酶系覆盖和长期稳定性。选择应由原料、产品、现有设备和研发阶段共同决定。
生物燃料发酵工艺为何要关注多糖利用与抑制物
木质纤维素酶解液往往不只含葡萄糖。半纤维素释放的糖、低聚物以及预处理阶段形成的其他组分,会共同塑造发酵环境。若微生物只能高效利用部分糖,剩余碳源就会影响原料利用率;若多种糖之间存在利用顺序或调控差异,发酵时间和残糖组成也会变化。
抑制物控制不是简单地把所有可溶性组分去除。过度洗涤或净化可能造成糖损失、用水增加和流程复杂。团队应先确认真正影响微生物或酶的关键组分,再比较原料预处理调整、洗涤、吸附、培养基补充、耐受菌株或分批加料等策略。
发酵评价至少要同时观察目标产物、糖消耗、细胞状态、主要副产物和时间过程。只有终点浓度而没有动态数据,很难判断限制来自底物释放、糖利用、抑制物还是产物耐受。对于计划循环或连续运行的体系,还应关注污染控制、遗传稳定性和批次间一致性。
生物燃料工艺评价不能只看单点产率
一条燃料转化路线是否值得推进,需要把原料、酶、微生物、设备和分离放在统一边界内。高糖释放如果依赖过高酶用量,可能失去经济性;较高发酵浓度如果需要复杂净化,也可能把负担转移到前处理;快速反应若伴随频繁停机清洗,同样会影响设备利用率。
研发阶段可建立一组相互制约的指标,包括单位原料的可发酵糖释放、酶投入、反应时间、固体负载、发酵转化、残糖、副产物、产品回收和能耗。指标不必在最初就追求绝对最优,但要使用一致边界进行比较。只有这样,配方、菌株和流程调整才不会各自优化、彼此抵消。
后端分离也应尽早进入讨论。目标产物的浓度、挥发性、与水的相互作用及杂质组成,会决定蒸馏、萃取、膜或其他分离方案。前端酶解和发酵的选择应服务于最终可回收产品,而不是在分离前停止评价。
MatwingsVenus®(晓鹜®)如何辅助生物燃料酶系研发
相关酶系研发面对的候选空间大、原料差异大、实验组合多。MatwingsVenus®(晓鹜®)可围绕酶挖掘、蛋白质功能预测、蛋白质设计、定向进化与蛋白质工程组织前期辅助流程。
研发任务应明确到具体底物和过程条件,包括原料类型、预处理方式、现有酶系缺口、温度、酸碱度、固体负载和已观察到的抑制现象。相关能力可辅助整理候选、开展功能分析并安排变体测试优先级,随后仍需完成表达、真实底物酶解、酶系复配、发酵兼容性和放大实验。
理想的工作方式是让实验数据持续回流。糖谱、残余固体、活性衰减和发酵表现可以共同修正候选排序,使下一轮试验围绕明确瓶颈展开。计算辅助与实验验证形成闭环,才能把单酶性能转化为对整体转化工艺有意义的改进。
FAQ
生物燃料是否等于生物乙醇
不等于。生物乙醇是重要类型之一,生物燃料还包括其他液体或气体燃料路线。本文重点讨论木质纤维素酶解与发酵逻辑,因为这一路线能够清楚展示酶工程与工艺整合的关系。
纤维素酶添加越多,糖释放就一定越高吗
不一定。酶量增加可能在一定范围内改善反应,但底物可及性、酶系比例、产物抑制、非生产性吸附和混合都可能成为新的限制。
同步糖化发酵一定比分步工艺更好吗
不一定。同步方式可能减少糖积累,但需要协调酶与微生物的条件。分步方式更便于分别优化和定位问题,选择应结合原料、菌株、设备与研发阶段。
整合生物加工是否不再需要酶工程
不是。整合路线仍需要合适的酶分泌、底物解构、糖利用和产物形成能力,酶性能与宿主协调反而会成为重要工程问题。
计算设计可以直接给出生物燃料最优酶配方吗
不能。计算方法可辅助候选发现、功能分析与变体排序,最优组合仍需在具体预处理底物、酶解条件和发酵体系中通过实验确定。
总结
生物燃料从生物质走向产品,需要跨越原料结构、预处理、酶系协同、糖化条件、发酵兼容和分离回收多个环节。木质纤维素路线的关键不是把某一步推到最高,而是让每一步为下一步提供合适输入。MatwingsVenus®(晓鹜®)所展示的酶挖掘、功能预测、定向进化与蛋白质工程能力,可以辅助候选筛选和实验排序;真正的工艺结论仍来自真实原料、完整流程和一致评价边界下的持续验证。